



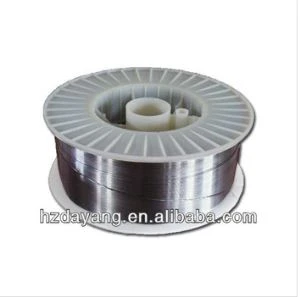
ลวดแกนฟลักซ์สแตนเลส
ชื่อผลิตภัณฑ์: E301T 1-1
คุณสมบัติ: ความมั่นคงของอาร์คที่ดีการปรับตัวให้เข้ากับการเชื่อมตำแหน่งทั้งหมด ฯลฯ
ในการผลิตอุตสาหกรรมที่ทันสมัยประสิทธิภาพและคุณภาพของวัสดุเชื่อมจะกำหนดความน่าเชื่อถือและอายุการใช้งานของผลิตภัณฑ์โดยตรง
E310T 1-1 ลวดคอร์ฟลักซ์สแตนเลสได้กลายเป็นตัวเลือกที่เหมาะสำหรับการเชื่อมในสภาพแวดล้อมที่อุณหภูมิสูงเนื่องจากความต้านทานอุณหภูมิสูงที่ยอดเยี่ยมความสามารถในการเชื่อมการเชื่อมที่ยอดเยี่ยมและการบังคับใช้ที่กว้าง
ไม่เพียง แต่ตรงกับความต้องการของการเชื่อมตำแหน่งทั้งหมด แต่ยังมีความต้านทานแรงดึงสูงกระจายต่ำและความเหนียวที่ดีเพื่อให้มั่นใจว่าการเชื่อมนั้นสวยงามและทนทาน
ไม่ว่าจะเป็นเตาเผาอุณหภูมิสูงอุปกรณ์เคมีหรือการเชื่อมต่อของวัสดุที่แตกต่างกัน E310T 1-1 สามารถให้ผลลัพธ์การเชื่อมที่ยอดเยี่ยมเพื่อปกป้องการผลิตอุตสาหกรรมของคุณ

ลักษณะเฉพาะ
แอปพลิเคชัน
ใช้ได้กับการผลิตและบำรุงรักษาท่ออุณหภูมิสูงเครื่องปฏิกรณ์และอุปกรณ์ที่ทนต่อการกัดกร่อนอื่น ๆ ในอุตสาหกรรมปิโตรเคมี
เหมาะสำหรับอุปกรณ์สแตนเลสในอุตสาหกรรมแปรรูปอาหารเช่นเครื่องผสมถังปฏิกิริยาและการถ่ายทอดท่อช่วยให้มั่นใจว่าสุขอนามัยและการกัดกร่อนของชิ้นส่วนที่เชื่อม
ใช้ได้กับการผลิตและซ่อมแซมภาชนะรับแรงดันเพื่อให้แน่ใจว่ามีความแข็งแรงสูงและปิดผนึกของรอยเชื่อม
เหมาะสำหรับการเชื่อมอุปกรณ์อุณหภูมิสูงเช่นหม้อไอน้ำและกังหันก๊าซเพื่อให้แน่ใจว่าความน่าเชื่อถือของอุปกรณ์ในสภาพแวดล้อมที่มีอุณหภูมิสูงและแรงดันสูง
ข้อกำหนดข้อกำหนดของแหล่งจ่ายไฟการเชื่อม
ในระหว่างกระบวนการเชื่อมขอแนะนำให้ใช้การเชื่อมต่อเชิงบวก DC (DC+) สำหรับ E310T 1-1 ลวดแกนฟลักซ์สแตนเลสนั่นคือลวดเชื่อมต่อกับขั้วบวกของแหล่งจ่ายไฟการเชื่อมและชิ้นงานเชื่อมต่อกับขั้วลบ
◆การตั้งค่าขั้วนี้สามารถใช้ประโยชน์จากประสิทธิภาพของลวดเชื่อมได้อย่างเต็มที่ด้วยเหตุผลดังต่อไปนี้:
1. ความมั่นคง
เมื่อเชื่อมต่อกระแสตรงสายเชื่อมจะทำหน้าที่เป็นขั้วบวกและพลังงานอาร์คมีความเข้มข้นมากขึ้นซึ่งสามารถให้ส่วนโค้งที่มีความเสถียรมากขึ้นลดสปาและทำให้กระบวนการเชื่อมมีเสถียรภาพมากขึ้น
2. การเปลี่ยนหยด
เมื่อใช้การเชื่อมต่อเชิงบวก DC การเปลี่ยนหยดจะมีความสม่ำเสมอมากขึ้นซึ่งจะช่วยสร้างรอยเชื่อมที่สวยงามและมีคุณภาพสูง
3. ประสิทธิภาพการเชื่อม
การเชื่อมต่อโดยตรงในปัจจุบันสามารถรองรับกระแสการเชื่อมที่สูงขึ้นซึ่งจะช่วยปรับปรุงประสิทธิภาพการเชื่อมในขณะที่ยังคงการสร้างการเชื่อมที่ดี
4. การจับคู่ก๊าซป้องกัน
E310T 1-1 ลวดเชื่อมสำหรับสแตนเลสมักจะใช้ก๊าซผสมCO₂หรืออาร์กอนที่อุดมไปด้วยก๊าซป้องกัน วิธีการป้องกันก๊าซนี้ทำงานได้ดีกับพารามิเตอร์การเชื่อมของการเชื่อมต่อเชิงบวก DC และสามารถเพิ่มประสิทธิภาพการเชื่อมต่อได้
หมายเหตุ: โปรดตรวจสอบให้แน่ใจว่าแหล่งพลังงานการเชื่อมถูกตั้งค่าเป็นการเชื่อมต่อกระแสไฟฟ้าโดยตรง (DC+) เพื่อให้ได้เอฟเฟกต์การเชื่อมที่ดีที่สุด
องค์ประกอบทางเคมี
| รายการ |
C
|
MN
|
ศรี
|
P
|
S
|
CR
|
นี่
|
โม |
|---|---|---|---|---|---|---|---|---|
|
มาตรฐาน AWS
|
0. 20max
|
1.0-2.5
|
1. 0 สูงสุด
|
0. 04max
|
0. 03max
|
25.0-28.0
|
20.0-22.5
|
0. 75max |
คุณสมบัติเชิงกล
|
คุณสมบัติเชิงกล
|
MPA ความแข็งแรงของผลผลิต
|
MPA ความแข็งแรงแรงดึง
|
การยืดตัว % |
|---|---|---|---|
|
มาตรฐาน AWS
|
มากกว่าหรือเท่ากับ 520 MPa
|
มากกว่าหรือเท่ากับ 590 MPa
|
มากกว่าหรือเท่ากับ 30% |
ข้อกำหนดการเชื่อม
วิธีเชื่อมต่อกับ e310t 1-1 ลวดแกนฟลักซ์สแตนเลสสตีล
1. การเลือกขั้วพลังงานการเชื่อม
ในการเชื่อม TIG ขั้วพลังงานมีผลกระทบอย่างมีนัยสำคัญต่อผลการเชื่อม สำหรับวัสดุสแตนเลสมักใช้ขั้วบวกกระแสบวก (DCEN) โดยตรงนั่นคือการเชื่อมเชื่อมต่อกับขั้วบวกของแหล่งจ่ายไฟและอิเล็กโทรดทังสเตนเชื่อมต่อกับขั้วลบ
ข้อดีของวิธีการเชื่อมต่อนี้รวมถึง:
- ส่วนโค้งมีความเข้มข้นมากขึ้นและอินพุตความร้อนมีความเสถียรมากขึ้น
- อิเล็กโทรดทังสเตนมีเอฟเฟกต์การระบายความร้อนที่ดีและชีวิตที่ยาวนานขึ้น
- การก่อตัวของการเชื่อมนั้นสวยงามมากขึ้นและความลึกของการเจาะนั้นมีความเหมือนกันมากขึ้น
2. การตั้งค่าพารามิเตอร์การเชื่อม
กระแสเชื่อม: เลือกกระแสที่เหมาะสมตามความหนาของการเชื่อมและตำแหน่งการเชื่อม โดยทั่วไปช่วงปัจจุบันแนะนำให้เป็น 100-250 a
แรงดันไฟฟ้าอาร์ค: มักจะตั้งค่าระหว่าง 10-20 v และแรงดันไฟฟ้าเฉพาะจะต้องปรับตามกระแสการเชื่อมและวัสดุเชื่อม
ความเร็วในการเชื่อม: รักษาความเร็วในการเชื่อมปานกลางโดยปกติ 20-60 cm\/นาทีเพื่อให้แน่ใจว่าคุณภาพการเชื่อมและความลึกการเจาะ
3. การป้องกันก๊าซ
ประเภทก๊าซ: แนะนำอาร์กอนที่มีความบริสุทธิ์สูง (99.99% ความบริสุทธิ์) เป็นก๊าซป้องกัน
อัตราการไหลของก๊าซ: มักจะตั้งค่าที่ 10-20 l\/นาทีอัตราการไหลที่เฉพาะเจาะจงจะต้องปรับตามสภาพแวดล้อมการเชื่อมและรูปร่างการเชื่อม
4. การเลือกและการเตรียมอิเล็กโทรดทังสเตน
วัสดุอิเล็กโทรดทังสเตน: แนะนำให้ใช้ทังสเตนที่เป็นเซียร์เนื่องจากมีประสิทธิภาพเริ่มต้นและความเสถียรของ ARC ที่ดีกว่า
Tungsten อิเล็กโทรดปลายรูปร่าง: สำหรับการเชื่อมสแตนเลสปลายอิเล็กโทรดทังสเตนควรจะเป็นกรวยที่มีมุมกรวยประมาณ 30-45 องศา
5. การดำเนินการเชื่อม
ความยาวส่วนโค้ง: รักษาความยาวส่วนโค้งที่เสถียรโดยปกติ 2-5 มม.
การเติมสายไฟ: หากจำเป็นต้องใช้ลวดฟิลเลอร์ลวดสแตนเลสที่มีองค์ประกอบคล้ายกับวัสดุพื้นฐานควรเลือก
ตำแหน่งการเชื่อม: การเชื่อม TIG เหมาะสำหรับตำแหน่งการเชื่อมที่หลากหลายรวมถึงการเชื่อมแบบแบนการเชื่อมแนวตั้งและการเชื่อมเหนือศีรษะ
วิธีเชื่อม MiG ด้วย E310T 1-1 สายหลักฟลักซ์
การเชื่อม MIG (การเชื่อมป้องกันก๊าซเฉื่อยโลหะ) เป็นวิธีการเชื่อมที่มีประสิทธิภาพและมีเสถียรภาพที่เหมาะสมสำหรับการเข้าร่วมวัสดุโลหะที่หลากหลายรวมถึงสแตนเลส
1. อุปกรณ์เชื่อมและการเตรียมวัสดุ
แหล่งจ่ายไฟการเชื่อม: เลือกแหล่งจ่ายไฟการเชื่อมอินเวอร์เตอร์ที่เหมาะสำหรับการเชื่อม MIG และตรวจสอบให้แน่ใจว่ามีกระแสไฟฟ้าที่มีเสถียรภาพและแรงดันไฟฟ้า
การเลือกสายไฟ: E310T 1-1 ลวดคอร์ฟลักซ์เหมาะสำหรับสภาพแวดล้อมที่อุณหภูมิสูงและการใช้งานที่ทนต่อการกัดกร่อน ตรวจสอบให้แน่ใจว่าเส้นผ่านศูนย์กลางลวดตรงกับกระแสการเชื่อม
การป้องกันก๊าซ: อาร์กอน (AR) หรือส่วนผสมของอาร์กอนและออกซิเจนในปริมาณเล็กน้อย (เช่น AR +2%O₂) มักใช้เพื่อป้องกันสระว่ายน้ำเชื่อม
การเชื่อมปืนและระบบให้อาหารลวด: ตรวจสอบให้แน่ใจว่าหัวฉีดปืนเชื่อมและหัวฉีดนำไฟฟ้านั้นสะอาดและปราศจากการสึกหรอและระบบให้อาหารลวดทำงานได้อย่างราบรื่น
2. การตั้งค่าพารามิเตอร์การเชื่อม
กระแสและแรงดันไฟฟ้า: ปรับกระแสและแรงดันไฟฟ้าตามเส้นผ่านศูนย์กลางของลวดและตำแหน่งการเชื่อม ช่วงปัจจุบันที่แนะนำคือ 150-250 a และแรงดันไฟฟ้าคือ 18-25 v
ความเร็วในการเชื่อม: รักษาความเร็วการเชื่อมปานกลาง (ประมาณ 30-60 cm\/นาที) เพื่อหลีกเลี่ยงเร็วหรือช้าเกินไป
การป้องกันการไหลของก๊าซ: อัตราการไหลของก๊าซถูกควบคุมที่ 15-25 l\/นาทีเพื่อให้แน่ใจว่าพื้นที่เชื่อมได้รับการป้องกันอย่างเต็มที่
3. ขั้นตอนการเชื่อมเชื่อม
การทำความสะอาดการเชื่อม: ทำความสะอาดพื้นผิวของการเชื่อมอย่างทั่วถึงก่อนที่จะเชื่อมเพื่อกำจัดสิ่งสกปรกเช่นน้ำมันมาตราส่วน ฯลฯ
ARC Ignition: เล็งหัวฉีดของปืนเชื่อมที่จุดเริ่มต้นของการเชื่อมและจุดไฟโค้ง รักษาความยาวอาร์คที่เสถียร (ประมาณ 1. 5-2 คูณเส้นผ่าของลวดเชื่อม)
กระบวนการเชื่อม:
- รักษามุมระหว่างปืนเชื่อมและการเชื่อม (ประมาณ 15 องศา -30 องศา) เพื่อให้แน่ใจว่าสระว่ายน้ำเชื่อมสามารถมองเห็นได้ชัดเจน
- เลื่อนปืนเชื่อมอย่างสม่ำเสมอเพื่อหลีกเลี่ยงการเชื่อมที่ร้อนเกินไปหรือไม่ได้ใช้
- หากคุณต้องการเติมสายเชื่อมให้ตรวจสอบให้แน่ใจว่าลวดเชื่อมจะถูกหลอมรวมอย่างเต็มที่ด้วยสระว่ายน้ำหลอมเหลว
การดับอาร์ค: ในตอนท้ายของการเชื่อมค่อยๆลดกระแสหรือใช้ฟังก์ชั่นการเติมปล่องภูเขาไฟอาร์คเพื่อหลีกเลี่ยงข้อบกพร่องของปล่องภูเขาไฟอาร์ค
วิธีการสั่งซื้อ E310T 1-1 ลวดคอแกนฟลักซ์สแตนเลสสำหรับสแตนเลสสตีล
| พิมพ์ | E310T1-1 | E310T1-1 |
|---|---|---|
| วัสดุ | 26%cr -21%ni | 26%cr -21%ni |
| การเชื่อม | กระพิง | มิกซ์ |
| ขนาด | 1.2 มม. 1.6 มม. | 1.2 มม. 1.6 มม. |
| ความขุ่นเคือง | ± 0. 02 มม. | ± 0. 02 มม. |
| การบรรจุหีบห่อ | 15 กก.\/ดรัมบรรจุภัณฑ์พลาสติก | 15 กก.\/ดรัมบรรจุภัณฑ์พลาสติก |
| M.O.Q | 1 ตัน | 1 ตัน |
ผลิตภัณฑ์ของเรา

กระบวนการเชื่อมควบคุมได้ง่าย

ปริมาณมากส่งโดยตรงจากผู้ผลิต

การประกันคุณภาพน่าเชื่อถือ
ป้ายกำกับยอดนิยม: สแตนเลสสตีลฟลักซ์สายหลัก, จีน, ผู้ผลิต, ซัพพลายเออร์, โรงงาน, บริษัท , ขายส่ง, ส่วนลด, ซื้อ, ราคาต่ำ, คุณภาพสูง, ผลิตภัณฑ์
ถัดไป
ลวดเชื่อมแกนฟลักซ์คุณอาจชอบ



ส่งคำถาม